
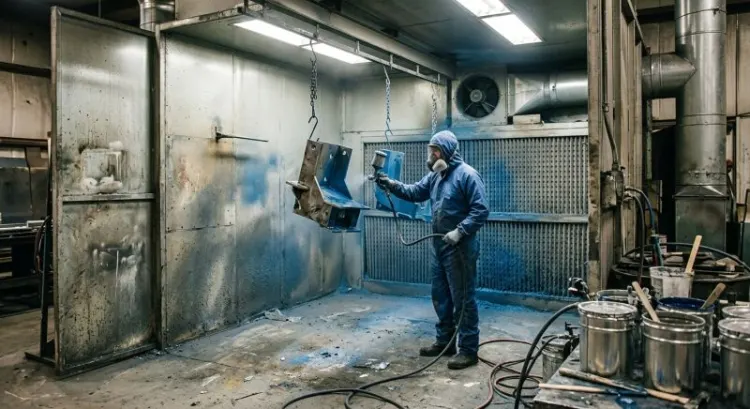
Vous avez une série de pièces qui sortent de l'usinage ou de la soudure, et la question arrive vite : peinture liquide ou thermolaquage ? Le choix ne se fait pas une fois pour toutes. Il se décide pièce par pièce, selon le métal, l'environnement où la pièce va vivre et sa forme. Le prestataire applique le procédé que vous spécifiez, ou celui qu'il recommande, et c'est là que le cadrage commence vraiment. Voici une grille pour y voir clair.
Peinture liquide et thermolaquage : deux logiques différentes
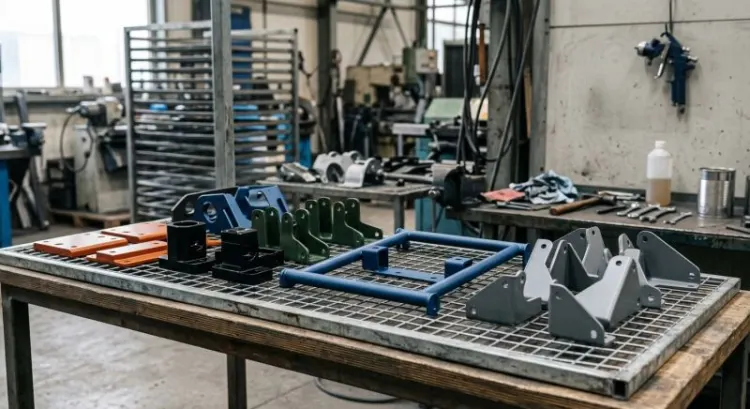
Le thermolaquage, c'est une poudre électrostatique projetée sur la pièce puis cuite au four, autour de 180 à 200 °C. Le film qui en sort est épais, régulier, et il encaisse bien les chocs. Par contre, le four impose ses règles, et une cuve de quelques mètres n'entre pas dans n'importe quel atelier.
La peinture liquide joue une autre partition. On l'applique au pistolet ou par trempage, elle sèche à l'air ou au four basse température. Elle est plus souple pour les grandes pièces, les ensembles déjà montés et les retouches. Son point faible ? Les arêtes vives se couvrent moins bien, et le rendu dépend davantage du savoir-faire de l'opérateur.
- Épaisseurs : la poudre donne un film homogène, le liquide se règle à la passe.
- Arêtes : le thermolaquage tient mieux les angles, le liquide demande plus de soin.
- Reprises : une éraflure se retouche facilement au liquide, alors qu'un film thermolaqué se reprend plus difficilement sur place, la cuisson étant propre à l'atelier.
- Couleurs et effets : le liquide ouvre davantage de finitions spéciales.
Le four a une limite que beaucoup oublient. Les joints, les plastiques, les roulements graissés et l'électronique n'aiment pas la cuisson. Si la pièce en contient, la question est souvent réglée avant même de parler de métal.
Le critère numéro un : le métal support
C'est souvent là que les mauvaises surprises naissent. Deux lots identiques en apparence peuvent se comporter très différemment selon le métal et son état. Avant de comparer des systèmes, il faut savoir ce que la surface a vécu : huile de coupe, calamine, traces de soudure, zinc oxydé. Pour fixer les bases de la préparation de surface avant d'envoyer une demande de devis, le site Traitement Epoxy peut servir de point de départ.
L'acier au carbone nu
C'est le cas le plus simple, en apparence. L'acier nu rouille dès qu'il rencontre de l'humidité, et la rouille remonte sous le film si la surface n'a pas été décapée proprement. Une pièce peinte sur une calamine mal enlevée, c'est une pièce qui cloque deux hivers plus tard.
- Dégraissage, puis décapage par grenaillage ou sablage.
- Phosphatation selon l'exposition, pour accrocher la couche suivante.
- Primaire anticorrosion obligatoire dehors ou en atmosphère humide.
Pour un usage d'intérieur sans contrainte, un thermolaquage direct sur acier bien préparé peut suffire. Ce n'est pas un raccourci, c'est un choix assumé.
L'acier galvanisé
Le galva, c'est le piège classique. Le zinc est poreux : il retient de l'air et des gaz qui s'échappent quand la pièce chauffe, et à la cuisson ces gaz remontent à travers le film. Résultat : des cloques, des cratères, des piqûres qu'on découvre à la sortie du four, quand il est déjà trop tard pour rattraper le lot.
Deux solutions existent. On peut étuver la pièce avant le poudrage, pour chasser les gaz piégés, ou appliquer un primaire dédié aux supports galvanisés. Mais la peinture liquide reste souvent plus sûre sur galva, surtout pour les pièces de grande taille ou déjà montées.
Il y a aussi la question de l'âge du zinc. Un zinc neuf et un zinc vieilli n'acceptent pas la peinture de la même façon. La passivation ou un dégraissage soigné conditionne la tenue, et c'est souvent là que tout se joue.
Une question à poser sans détour au prestataire : comment traite-t-il le zinc avant application, et que fait-il si le lot est oxydé en blanc ?
L'aluminium
L'aluminium a l'air facile, puisqu'il ne rouille pas. Mais sa couche d'oxyde naturelle empêche la peinture de bien accrocher. Elle doit être dégraissée puis traitée par une conversion sans chrome hexavalent, sinon le film finit par se décoller par plaques.
Peinture liquide et thermolaquage sont tous les deux possibles. Le choix du primaire et du traitement de conversion compte pourtant davantage que le procédé lui-même.
Un essai sur quelques pièces reste prudent dès que l'alliage est inhabituel ou que sa composition n'est pas connue : mieux vaut découvrir un défaut d'accroche sur un échantillon que sur toute une série.
Enfin, l'anodisation mérite une comparaison. Elle ne remplace pas la peinture dans tous les cas, mais selon l'usage, elle peut la rendre inutile.
L'acier inoxydable
L'inox se défend déjà seul contre la corrosion. La peinture y sert surtout à l'esthétique ou à une fonction précise, comme un repérage ou une couleur de sécurité. Le problème, c'est que sa couche passive empêche l'adhérence directe. Il faut donc un dégraissage poussé, puis un accrochage mécanique (microbillage de la surface) ou un primaire d'accrochage, sans quoi le film tient mal, voire pas du tout.
Les critères qui comptent autant que le métal
Le métal ne décide pas de tout. Une pièce destinée à une façade en bord de mer ne se traite pas comme un capot d'armoire électrique. Voici les points à passer en revue, dans l'ordre où ils se posent le plus souvent.
- Exposition : intérieur, extérieur, milieu marin ou industriel. La classification de corrosivité ISO 12944 donne un cadre commun pour en parler.
- Température et UV : les poudres polyester pour l'extérieur et les époxy ne se comportent pas de la même façon.
- Géométrie : arêtes vives, creux, tubes ouverts, filetages à protéger par masquage.
- Dimensions et poids : la pièce doit rentrer dans le four ou la cuve, et supporter la manutention.
- Aspect : brillance, texture, teinte RAL, effet métallisé, et surtout cohérence de lot à lot.
- Épaisseur visée : un ordre de grandeur suffit souvent, inutile de sur-spécifier.
- Retouches : pourra-t-on réparer une éraflure en place, ou faudra-t-il tout renvoyer ?
- Volume et délai : coût à la pièce, minimum de lot, temps de transit aller-retour.
Ce dernier point mérite qu'on s'y arrête. Un prix bas à la pièce peut vite se transformer en facture élevée si le transit double le délai.
Comparatif rapide par métal et procédé
Pour se repérer d'un coup d'œil, cette liste résume la logique générale. Elle ne remplace ni un essai ni une fiche technique, mais elle évite de partir dans la mauvaise direction.
- Acier nu : thermolaquage avec prétraitement, ou liquide avec primaire anticorrosion.
- Galvanisé : peinture liquide avec primaire adapté, thermolaquage seulement après étuvage et un essai de dégazage.
- Aluminium : thermolaquage ou liquide après conversion, anodisation à comparer.
- Inox : liquide ou thermolaquage, après dégraissage et microbillage ou primaire d'accrochage.
Cadrer la commande avec le sous-traitant
Un prestataire qui reçoit « peindre en gris » devra deviner, et il devinera au moins une fois de travers. Une bonne demande tient en une fiche de spécification claire : métal, état de surface, procédé ou système visé, couleur de référence, épaisseur cible.
Demandez aussi les essais qui font foi. Le quadrillage d'adhérence (ISO 2409), le brouillard salin (ISO 9227) et la mesure d'épaisseur (ISO 2808) donnent des réponses chiffrées, là où un « c'est bien tenu » ne veut rien dire.
- Qui décape, qui dégraisse, et comment le prestataire vérifie avant application.
- Une pièce témoin par lot, pour valider couleur et adhérence avant la série.
- La traçabilité : numéro de lot, certificat de conformité, fiches de contrôle.
- Le masquage des zones non peintes, et les points de contact pour la mise à la terre en électrostatique.
- La protection des arêtes et des filetages pendant le transport, parce qu'un coin écrasé se voit toujours.
Erreurs fréquentes à éviter
Ces erreurs reviennent sans cesse, et elles ne coûtent pas toutes le même prix.
- Commander une couleur sans norme RAL ni échantillon de référence.
- Thermolaquer du galva sans essai préalable.
- Oublier qu'un joint ou un roulement graissé ne supporte pas la cuisson.
- Négliger la préparation de surface en pensant que le produit fera tout le travail.
- Choisir sur le prix à la pièce sans compter les retouches et les rebuts.
La dernière est la plus fréquente. Un rebut ne coûte pas seulement la pièce, il coûte aussi le délai et la confiance de votre client.
Conclusion et passage à l'action
Au fond, la décision suit toujours le même ordre : le métal d'abord, puis l'exposition, la géométrie et l'aspect attendu, et seulement ensuite le procédé. C'est contre-intuitif pour beaucoup, puisqu'on pense souvent à la couleur en premier.
Si vous hésitez encore, envoyez les plans, le métal exact et l'usage de la pièce au sous-traitant. Une demande complète permet d'obtenir une recommandation chiffrée, et souvent un essai sur quelques pièces avant de lancer la série.